Ein Eilauftrag kommt herein, die Fräsmaschine steht wegen einer Störung zwei Stunden länger als geplant und ein Mitarbeiter fehlt krankheitsbedingt. Auf dem Whiteboard sieht der Wochenplan trotzdem noch ordentlich aus. Genau hier entscheidet sich, ob Planung nur eine Vorgabe ist oder ob sie die Werkstatt wirklich steuert. Dieser Leitfaden für Fertigungsfeinplanung zeigt, wie Sie Aufträge auf Maschinen und Arbeitsplätze so einplanen, dass Ihr Plan auch nach der ersten Abweichung des Tages noch nutzbar bleibt.
Fertigungsfeinplanung ist kein theoretisches Optimierungsprojekt. Sie ist die tägliche operative Arbeit zwischen Liefertermin, verfügbarer Kapazität, Material, Personal und tatsächlichem Auftragsfortschritt. Gerade kleine und mittlere Betriebe brauchen dafür keine langwierige ERP-Einführung. Sie brauchen einen klaren, sichtbaren Plan und Rückmeldungen, auf die Meister, Disposition und Werkstatt sofort reagieren können.
Was Fertigungsfeinplanung im Alltag leisten muss
Die Grobplanung beantwortet die Frage, in welcher Woche oder an welchem Tag ein Auftrag fertig sein soll. Die Feinplanung geht weiter: Sie legt fest, welcher Auftrag als Nächstes auf welcher Maschine oder an welchem Arbeitsplatz läuft, wie lange der Vorgang dauert und welche Reihenfolge technisch wie wirtschaftlich sinnvoll ist.
Dabei geht es nicht darum, jede Minute künstlich festzuschreiben. Ein zu detaillierter Plan wird schnell unbrauchbar, wenn Bearbeitungszeiten schwanken oder kurzfristige Aufträge eintreffen. Ein guter Feinplan gibt Orientierung, macht Abhängigkeiten sichtbar und lässt sich zügig anpassen.
In der Praxis muss er fünf Fragen zuverlässig beantworten:
- Was läuft gerade und was ist bereits fertig?
- Welche Aufträge sind als Nächstes eingeplant?
- Wo entstehen Engpässe oder Terminrisiken?
- Welche Maschine, welches Personal und welches Material werden benötigt?
- Welche Auswirkung hat eine Verschiebung auf Folgeaufträge und Liefertermine?
Wenn diese Antworten nur in Excel-Dateien, auf Zuruf oder im Kopf einzelner Personen liegen, ist die Planung nicht belastbar. Dann wird der Betrieb durch Nachfragen gesteuert: Die Werkstatt ruft im Büro an, der Vertrieb fragt nach dem Liefertermin, und die Disposition baut den Plan mehrfach täglich neu.
Die Grundlage: Daten, die tatsächlich planbar sind
Feinplanung wird oft nicht durch fehlende Software ausgebremst, sondern durch unklare Stammdaten. Für einen brauchbaren Start brauchen Sie keine perfekte Datenwelt. Aber einige Angaben müssen verlässlich genug sein: Arbeitsgang, benötigte Ressource, geplante Dauer, spätester Termin und der aktuelle Status.
Besonders wichtig ist die Unterscheidung zwischen Kalenderzeit und Bearbeitungszeit. Ein Auftrag mit vier Stunden Bearbeitungszeit kann nicht automatisch morgen fertig sein, wenn die benötigte Maschine erst am Nachmittag frei wird, Rüstzeit anfällt oder das Material noch in der Wareneingangskontrolle liegt. Solche Einschränkungen müssen im Plan sichtbar sein.
Auch Auftragszeiten verdienen eine ehrliche Prüfung. Viele Betriebe planen mit historischen Sollzeiten, die nie überprüft wurden. Andere setzen pauschale Zeiten an, weil genaue Werte fehlen. Beides kann als Start funktionieren, solange Abweichungen später erfasst und ausgewertet werden. Wer Soll- und Ist-Zeiten vergleicht, verbessert seine Planung Schritt für Schritt - ohne vorab ein riesiges Datenprojekt aufzusetzen.
Nicht alles gleichzeitig bereinigen
Warten Sie nicht mit der Feinplanung, bis jeder Arbeitsplan vollständig überarbeitet ist. Beginnen Sie mit den Engpassressourcen, den wichtigsten Auftragsarten und den Bereichen mit den häufigsten Terminverschiebungen. Dort entsteht der größte Nutzen zuerst.
Wenn die Planung für die kritische Drehmaschine oder den zentralen Montagebereich transparent wird, sehen Sie unmittelbar, welche Informationen fehlen. Diese Lücken lassen sich gezielter schließen als in einem allgemeinen Stammdatenprojekt.
So bauen Sie einen realistischen Feinplan auf
Ein wirksamer Ablauf beginnt mit einem festen Planungshorizont. Für die tägliche Steuerung sind häufig die nächsten ein bis zwei Wochen entscheidend. Ein längerer Horizont hilft bei der Vorschau, darf aber nicht den Eindruck erzeugen, dass ein Plan für den nächsten Monat bereits minutengenau feststeht.
Zuerst werden bestätigte Aufträge, laufende Arbeiten und dringende Vorgänge in den Plan übernommen. Anschließend ordnen Sie die Arbeitsgänge den passenden Maschinen oder Arbeitsplätzen zu. Dabei müssen technische Reihenfolgen eingehalten werden: Ein Teil kann nicht auf die Montage, bevor die Vorbearbeitung abgeschlossen ist. Ebenso darf ein Folgeauftrag nicht eingeplant werden, wenn Werkzeug, Material oder Freigabe fehlen.
Die Reihenfolge bestimmen Sie nicht allein nach Liefertermin. Ein Auftrag mit frühem Termin kann warten müssen, wenn dafür eine seltene Maschine blockiert würde, auf der mehrere kritischere Folgeaufträge liegen. Umgekehrt kann es wirtschaftlich sinnvoll sein, ähnliche Aufträge zusammenzufassen, um Rüstzeiten zu reduzieren. Das ist der typische Zielkonflikt der Feinplanung: maximale Termintreue, hohe Auslastung und geringe Rüstaufwände lassen sich nicht immer gleichzeitig optimieren.
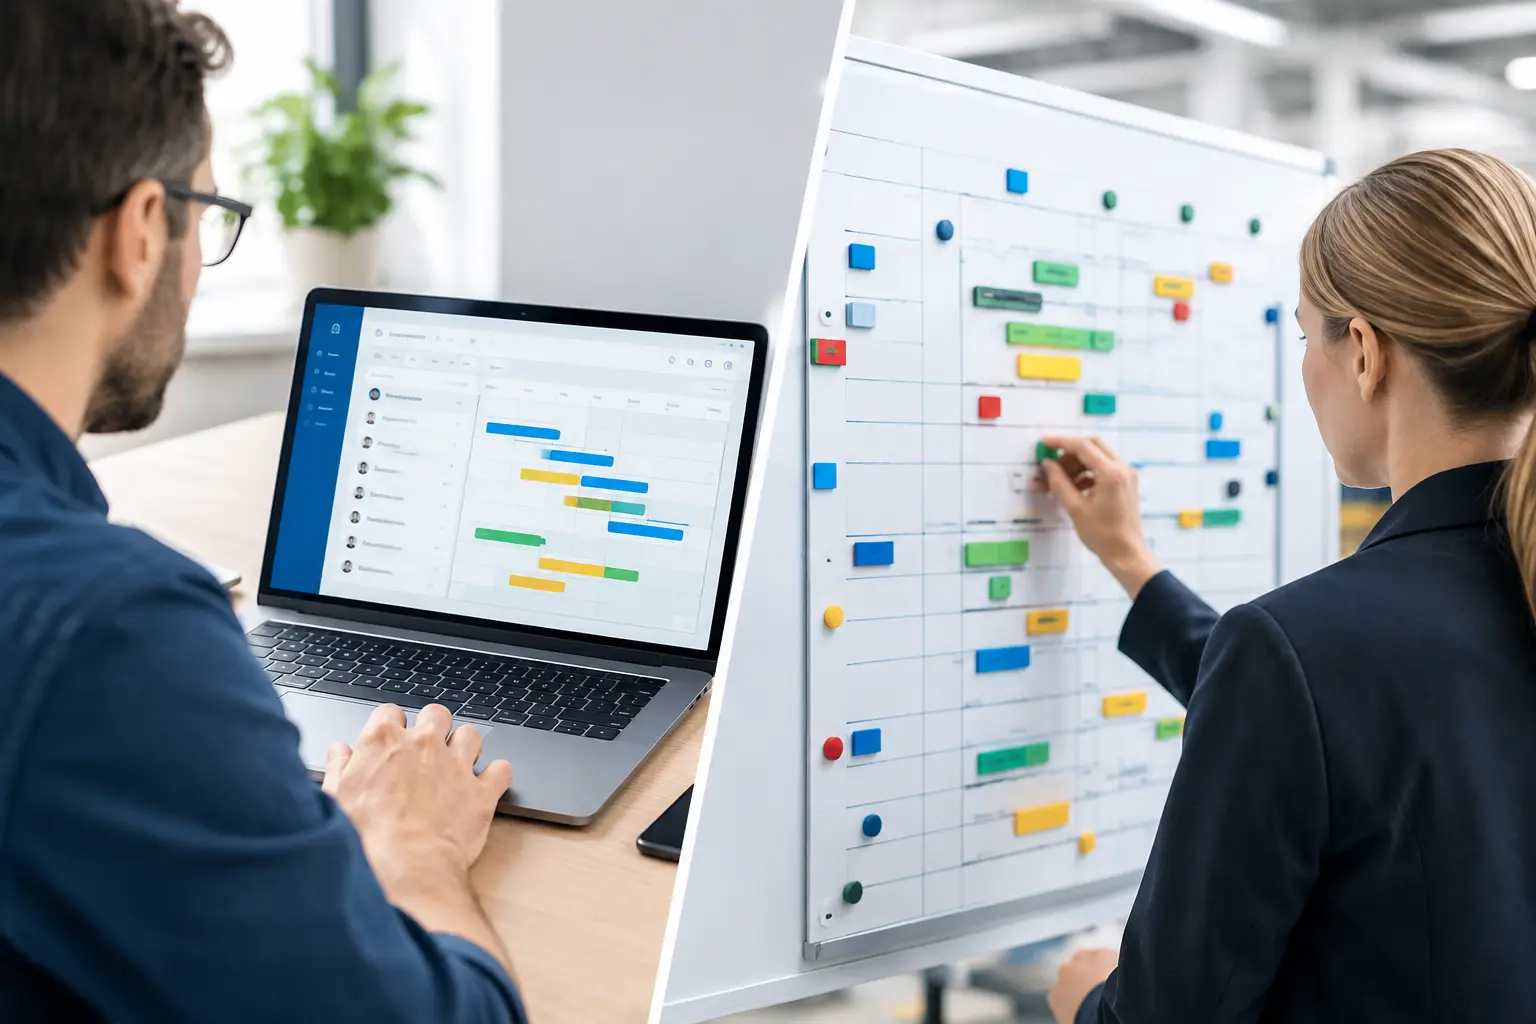
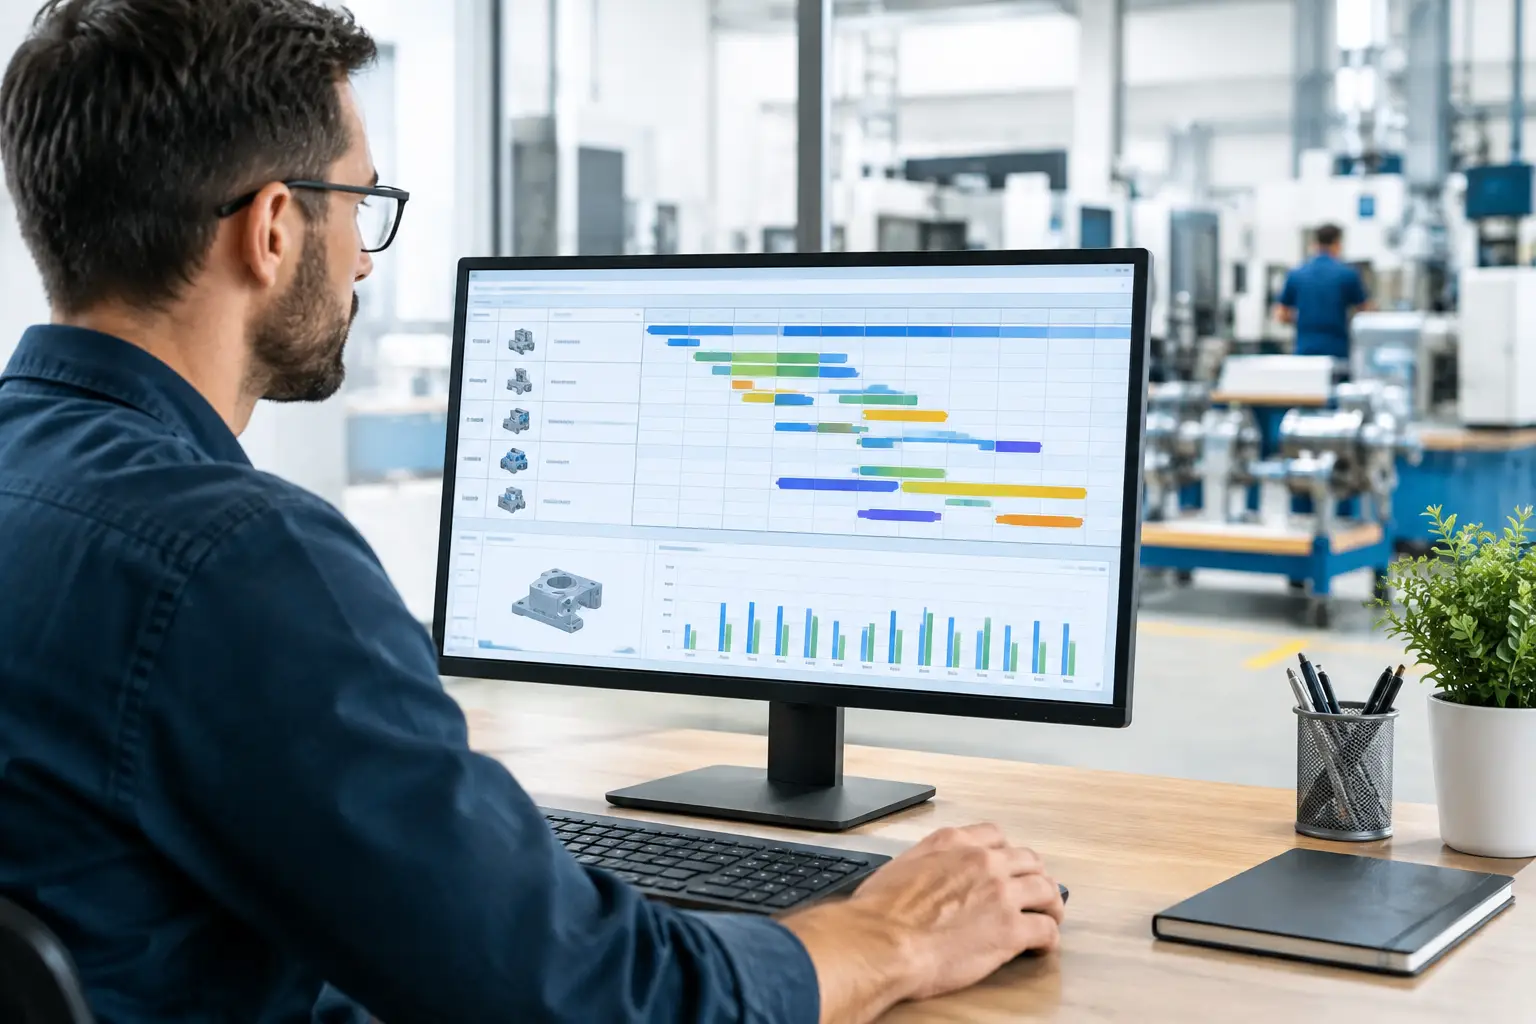
Eine visuelle Plantafel im Gantt-Diagramm macht diesen Konflikt greifbar. Aufträge werden als Balken auf Ressourcen dargestellt. Verschieben Sie einen Vorgang, sehen Sie sofort, welche Kapazität frei wird, welche Folgeaufträge betroffen sind und ob ein Liefertermin kippt. Das ist deutlich schneller und nachvollziehbarer als das Sortieren von Excel-Zeilen.
Erst Engpässe absichern, dann Restkapazität füllen
Jeder Betrieb hat Ressourcen, an denen sich die Arbeit staut: eine spezielle Maschine, ein qualifizierter Schweißer, die Lackierung oder die Endmontage. Diese Engpässe geben den Takt vor. Planen Sie sie zuerst und bauen Sie die übrigen Arbeitsgänge darum herum auf.
Das verhindert einen häufigen Fehler: Alle Bereiche werden möglichst voll ausgelastet, während der Engpass durch unpassende Reihenfolgen oder fehlendes Material wartet. Hohe Auslastung auf jeder einzelnen Maschine klingt gut, verlängert aber oft die Durchlaufzeit. Für die Termintreue ist entscheidend, dass der Gesamtfluss funktioniert.
Der tägliche Abgleich mit der Werkstatt
Ein Plan bleibt nur dann aktuell, wenn Rückmeldungen ohne Umweg zurückkommen. Start, Pause, Fertigmeldung und möglichst auch Störgründe müssen dort erfasst werden, wo die Arbeit stattfindet. Wenn Rückmeldungen erst am Freitag gesammelt oder nachträglich geschätzt werden, zeigt die Planung lediglich die Vergangenheit.
Für die Werkstatt muss das einfach bleiben. Werker brauchen keine komplexe Planungsmaske. Sie müssen sehen, welcher Auftrag ansteht, gegebenenfalls die Zeichnung öffnen und den Status mit wenigen Schritten zurückmelden können. Je geringer der Aufwand, desto höher die Datenqualität.
Der Meister oder Disponent sollte den Plan täglich kurz prüfen: Was wurde fertig? Was läuft länger? Wo ist eine Ressource ausgefallen? Welche Aufträge sind neu hinzugekommen? Nicht jede Abweichung erfordert eine komplette Neuplanung. Kleine Verzögerungen lassen sich oft innerhalb eines Puffers auffangen. Bei Engpässen, Materialproblemen oder gefährdeten Lieferterminen muss der Plan jedoch aktiv angepasst werden.
Diese Regelmäßigkeit ersetzt hektische Abstimmung nicht vollständig, reduziert sie aber deutlich. Statt über Annahmen zu sprechen, diskutieren alle Beteiligten anhand desselben aktuellen Auftragsstatus.
Typische Fehler bei der Fertigungsfeinplanung
Der erste Fehler ist der vermeintlich perfekte Plan. Wenn schon eine kleine Abweichung eine Kette manueller Korrekturen auslöst, wird niemand den Plan im Tagesgeschäft pflegen. Planen Sie präzise genug für klare Prioritäten, aber mit realistischen Puffern an kritischen Übergängen.
Der zweite Fehler ist das Planen ohne echte Kapazität. Schichtzeiten, Wartung, Urlaub, Qualifikationen und bekannte Stillstände gehören in die Ressourcenverfügbarkeit. Eine Maschine mit acht Kalenderstunden hat nicht automatisch acht produktive Planstunden.
Der dritte Fehler ist die fehlende Rückmeldung. Ein Plan ohne Ist-Daten schafft höchstens eine bessere Übersicht über Solltermine. Erst der Abgleich mit den tatsächlichen Zeiten und Statusmeldungen macht aus Planung eine Steuerung.
Der vierte Fehler betrifft die Verantwortlichkeit. Wenn unklar ist, wer Prioritäten ändern darf, entstehen Parallelpläne. Vertrieb verspricht Termine, die Werkstatt zieht andere Aufträge vor, und die Disposition erfährt es zu spät. Definieren Sie deshalb klar, wer den Plan freigibt und wie dringende Änderungen eingeordnet werden.
Digital starten, ohne ein IT-Projekt daraus zu machen
Viele Produktionsbetriebe halten an Excel fest, weil ein neues System nach hohem Einführungsaufwand klingt. Der Wechsel muss aber nicht mit einer umfassenden ERP-Integration beginnen. Häufig reicht es, bestehende Auftragsdaten per Excel-Import zu übernehmen, Ressourcen anzulegen und die Planung auf einer gemeinsamen digitalen Plantafel sichtbar zu machen.
Entscheidend ist, dass das System zum Ablauf auf dem Shopfloor passt. Es muss Aufträge schnell verschieben können, den Maschinenstatus verständlich darstellen und Rückmeldungen direkt in den Plan zurückführen. GanttWork ist auf diesen pragmatischen Einstieg ausgelegt: visuelle Planung, Werker-Terminals, Zeichnungszugriff und Soll-Ist-Auswertung können schrittweise dort eingesetzt werden, wo der operative Druck am größten ist.
Starten Sie mit einem Pilotbereich und einem überschaubaren Zeitraum. Nach wenigen Tagen zeigt sich meist klar, ob Reihenfolgen realistischer werden, ob die Werkstatt schneller Rückmeldung gibt und ob Terminrisiken früher auffallen. Erst dann erweitern Sie auf weitere Ressourcen oder Auftragsarten.
Eine gute Fertigungsfeinplanung sorgt nicht dafür, dass nie wieder etwas schiefgeht. Sie sorgt dafür, dass Abweichungen früh sichtbar werden und Ihr Team noch handeln kann, bevor aus zwei Stunden Verzögerung ein verpasster Liefertermin wird.